


Анотація
Автоматизовані промислові виробничі лінії покладаються на постійне стиснене повітря без забруднень, щоб підтримувати надійну роботу циліндрів, електромагнітних клапанів і пневматичних приводів протягом безперервних змін.Тип SMC AC FRL Unitінтегрує три основні функції підготовки повітря в одній модульній збірці для усунення вологи, стабілізації робочого тиску та забезпечення контрольованого змащування масляним туманом для наступного пневматичного обладнання. Ця повна стаття розбиває внутрішню конструкцію, градуйовані специфікації продуктивності, різноманітні сценарії промислового розгортання, стандартизовані робочі процеси інсталяції, рамки планового технічного обслуговування, порівняльні тести продуктивності з альтернативними вузлами обробки повітря та вирішені технічні запити щодо усунення несправностей для інженерів-проектувальників пневматичних систем і техніків з технічного обслуговування на місці. Кожен розділ надає дієві технічні вказівки для оптимізації консистенції стисненого повітря та продовження терміну служби всіх підключених компонентів пневматичного виконання, не покладаючись на фрагментовані окремі фільтри, регулятори та обладнання для змащення.
Зміст — клацніть кожен запис, щоб перейти до відповідного розділу вмісту
- Основна структурна композиція та інтегрований функціональний механізм
- Ключові вбудовані конструктивні особливості для стабільного кондиціонування стисненого повітря
- Повний спектр галузей промислового застосування в автоматизованому виробництві
- Повна стандартна матриця технічних параметрів для типорозмірів серії AC
- Покрокова інструкція стандартного встановлення та калібрування тиску
- Порівняльний аналіз ефективності проти компонентів підготовки повітря
- Структурований плановий графік технічного обслуговування та правила заміни компонентів
- Вирішення поширених технічних питань для інженерів-пневматиків
Основна структурна композиція та інтегрований функціональний механізм
Стиснене повітря, отримане безпосередньо з повітряних компресорів, містить численні шкідливі домішки, які погіршують продуктивність пневматичного обладнання протягом тривалої роботи. Ці забруднювачі включають зважені тверді частинки пилу, конденсовану водяну пару від циклів стиснення повітря, залишковий мастильний туман компресорного масла та мікрочастинки фрагментів корозії, що утворюються всередині трубопровідних мереж. Необроблене сире стиснене повітря викликає прискорене стирання ущільнення, непостійний рух приводу, заклинювання внутрішнього клапана та часті несподівані зупинки лінії в автоматизованому обладнанні для збирання, пакування та обробки матеріалів.
Модульні вузли обробки джерел повітря усувають ці експлуатаційні ризики, поєднуючи незалежні етапи обробки в одному компактному монтажному блоці. Уніфікований формат складання усуває зайві з’єднання труб, зменшує загальні точки витоку системи та спрощує централізований доступ для обслуговування всіх модулів кондиціонування повітря. Стандартна потрійна комбінована схема об’єднує три окремі функціональні блоки в одну взаємоз’єднану раму з алюмінієвого сплаву, причому кожна секція виконує незамінну функцію кондиціонування перед тим, як повітря досягне пневматичних приводів і регулюючих клапанів.
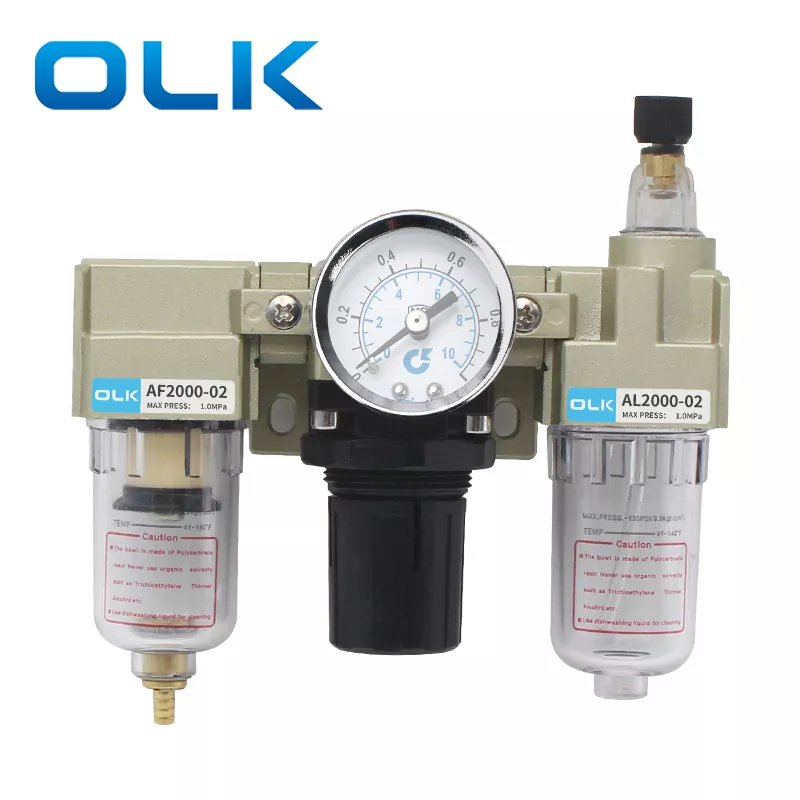
Модуль повітряного фільтра AF
Цей первинний верхній сегмент перехоплює тверді тверді частинки та краплі конденсованої води у вхідному потоці стисненого повітря. Встановлені всередині мідні фільтрувальні картриджі забезпечують рівномірну точність фільтрації 5 мікрон, затримуючи дрібну металеву стружку, пил і накопичену вологу, перш ніж ці забруднення потраплять до чутливих регулюючих і змащувальних вузлів. Прозорі полікарбонатні чаші для зберігання дозволяють в режимі реального часу візуально контролювати скупчення рідини без розбирання.
Модуль регулятора тиску AR
Розташований по центру потрійного блоку, цей модуль забезпечує постійний вихідний тиск повітря, незважаючи на коливання вхідного тиску подачі від компресорів. Пружинно-мембранна внутрішня балансувальна структура автоматично компенсує стрибки та падіння тиску, що виникають внаслідок одночасних циклів приведення в дію приводу. Регульована ручка блокування забезпечує відкалібровані значення тиску, щоб протистояти дрейфу, спричиненому механічною вібрацією під час безперервних виробничих змін.
AL Модуль масляного туману
Сегмент мастила, що знаходиться нижче за потоком, розпилює спеціальну оливу для пневматичних турбін у наддрібний туман, зважений у потоці кондиціонованого стисненого повітря. Ця масляна пара проходить по трубопроводах, покриваючи внутрішні поверхні ковзання циліндрів, золотники клапанів і підшипникові вузли, знижуючи коефіцієнти тертя метал-метал і пом’якшуючи пошкодження від сухого стирання під час мільйонів циклів зворотно-поступального руху. Регульоване регулювання швидкості крапель дозволяє технікам підбирати об’єм мастила відповідно до потреб повітря в індивідуальному обладнанні.
- Послідовний шлях повітряного потоку суворо відповідає послідовності фільтр → регулятор → мастило, щоб запобігти забрудненню маслом фільтруючого середовища та внутрішніх компонентів балансування тиску
- Модульна конструкція блокувальних з’єднань усуває потребу в нестандартних перехідних трубних фітингах між окремими функціональними сегментами
- Універсальні металеві монтажні кронштейни L-подібної форми підтримують вертикальну установку панелей на рами машин, шафи управління та центральні повітряні колекторні станції
- Модульна розширюваність дозволяє модернізувати додаткові манометри, насадки для дренажу диференціального тиску та захисні кришки чаші після встановлення
Кожен внутрішній проточний канал піддається прецизійній обробці з ЧПУ для усунення шорстких ливарних поверхонь, які вловлюють накопичення частинок і створюють локалізовані зони падіння тиску. Гладка внутрішня геометрія отвору забезпечує постійну пропускну здатність повітря в повному діапазоні номінальної пропускної здатності, уникаючи вузьких місць продуктивності під час одночасних піків роботи кількох приводів. Інженери, що розробляють централізовані системи розподілу повітря, віддають перевагу інтегрованим потрійним вузлам, а не окремим автономним фільтрам, регуляторам і мастильним пристроям спеціально для цієї збалансованої характеристики потоку та переваги компактності в обмеженому просторі машинного корпусу.
Ключові вбудовані конструктивні особливості для стабільного кондиціонування стисненого повітря
Промислове пневматичне середовище піддає обладнання для підготовки повітря безперервній механічній вібрації, циклам змінної температури навколишнього середовища, коливанням тиску повітря на вході та щоденним циклам накопичення конденсату. Звичайним недорогим установкам для обробки повітря бракує структурного посилення та механізмів точного регулювання, необхідних для підтримки сталої продуктивності кондиціонування протягом багаторічної безперервної роботи. Інтегрований потрійний вузол включає численні фірмові оптимізації конструкції, спрямовані на усунення типових режимів збоїв, які спостерігаються у звичайних апаратних засобах для обробки повітря з розділеним розподілом.
Стабільність налаштування тиску є одним із найефективніших вбудованих функціональних оновлень. Механізм ручки регулювання, що самоблокується, усуває ризик зміни каліброваного тиску після повторних циклів вібрації машини. Після того, як техніки обертають ручку, щоб досягти цільового робочого тиску, осьове стиснення ручки вниз залучає внутрішні фіксуючі структури зубів, які надійно фіксують положення діафрагми регулятора. Випадковий удар або тривала вібрація в майстерні не можуть змінити задані значення вихідного тиску, усуваючи часті завдання повторного калібрування для обслуговуючого персоналу протягом щоденних виробничих змін.
- Архітектура дренажу з декількома варіантами підтримує ручний дренаж, автоматичний дренаж за диференціальним тиском і конфігурації автоматичної дренажної чаші поплавкового типу для відповідності різних рівнів вологості в майстерні
- Високоточні аналогові манометри з подвійним метричним маркуванням для забезпечення чітких показань тиску з низьким паралаксом під час планових перевірок лінії
- Ударостійкі миски з прозорого полікарбонату; більші розміри рами від 3000 до 5000 включають зовнішнє захисне екранування для запобігання розтріскування чаші під час випадкового зіткнення обладнання
- Корпус клапана з корозійно-стійкого лиття під тиском з алюмінієвого сплаву з рівномірною антиокислювальною обробкою поверхні для збільшення терміну служби на виробничих підприємствах з високою вологістю
- Градуйована позначка рівня масла, надрукована безпосередньо на чаші мастила, щоб запобігти переповненню або недостатній подачі масла, що погіршує ефективність змащування приводу
Універсальність дренажної системи враховує змінну швидкість утворення конденсату на різних промислових об’єктах. Сухе закрите середовище майстерні з низьким вмістом атмосферної вологи працює ефективно з базовими ручними дренажними чашами, що вимагає планового періодичного дренажу під час щоденних інтервалів відключення обладнання. Об’єкти з високою вологістю навколишнього повітря або повітряними компресорами з водяним охолодженням отримують переваги від варіантів відводу диференціального тиску, які автоматично скидають накопичений конденсат щоразу, коли внутрішній перепад тиску досягає заданих порогових значень без ручного втручання оператора. Повністю автоматичні конфігурації поплавкового дренажу обслуговують безперервні 24-годинні безлюдні виробничі лінії, де доступ до планового технічного обслуговування обмежений, зливаючи накопичену рідину, як тільки рівень конденсату досягає критичної висоти в чашах для зберігання фільтрів.
Оздоблення поверхні та вибір матеріалів додатково зміцнюють довгострокову експлуатаційну надійність. Усі зовнішні металеві поверхні мають рівномірне електростатичне антикорозійне покриття, щоб протистояти впливу окислення через повітряні хімічні випари, поширені на заводах харчової промисловості, фарбування текстилю та виготовлення металу. У внутрішніх ущільнювальних прокладках використовуються маслостійкі еластомерні суміші, сумісні з мастилом для турбін ISO VG32, які протистоять набуханню, затвердінню та мікровитокам після тисяч циклів нагрівання та охолодження навколишньої температури.Тип SMC AC FRL Unitпоєднує в собі всі ці поліпшення конструкції матеріалів і механічної конструкції, щоб забезпечити постійну продуктивність кондиціонування повітря, недоступну в альтернативних варіантах немодульної підготовки повітря початкового рівня.
Повний спектр галузей промислового застосування в автоматизованому виробництві
Кожен виробничий процес із використанням стисненого повітря як основного середовища передачі енергії потребує стандартизованого кондиціонування повітря для захисту прецизійного пневматичного обладнання. Без рівномірної фільтрації, стабілізації тиску та контрольованого змащування автоматизоване обладнання зазнає непостійної продуктивності руху, підвищеної швидкості зносу компонентів і незапланованих простоїв, що порушує безперервне планування виробництва. Модульна потрійна збірка легко адаптується до різноманітних промислових вертикалей з унікальними вимогами до якості стисненого повітря та регулювання тиску.
Складальні лінії автомобільних компонентів
Роботизовані затискні пристосування, пневматичні викрутки, позиціонуючі циліндри та маніпулятори переміщення матеріалу вимагають жорстко відрегульованого тиску повітря для підтримки сталого крутного моменту та точного позиціонування деталей. Великі обсяги автомобільних майстерень створюють значне забруднення частинками металу від станцій різання та обробки; 5 мкм мідний фільтр уловлює дрібну металеву стружку, перш ніж вона пошкодить прецизійні золотники клапанів і компоненти ущільнення циліндра. Самоблокуюче регулювання тиску усуває коливання крутного моменту протягом тисяч щоденних циклів складання.
Обладнання для пакування харчових продуктів і напоїв
Машини для наповнення пляшок, приводи запечатування коробок і станції етикетування працюють у середовищах з контрольованою температурою та підвищеним рівнем вологості навколишнього середовища. Прозорі чаші фільтрів спрощують моніторинг конденсату, щоб запобігти забрудненню краплями води ліній подачі повітря для харчових продуктів. Швидкість потоку масляного туману змащувача можна відкалібрувати до мінімальних рівнів продуктивності, щоб уникнути ризику контакту парів масла з упакованими витратними матеріалами, що відповідає галузевим стандартам гігієни.
Автоматизація точного складання електроніки
Роботи-підбирачі мікрокомпонентів, пристосування для різання друкованих плат і позиціонуючі циліндри з малим отвором покладаються на надстабільний вихідний тиск для усунення мікротремтіння під час делікатного маніпулювання компонентами. Внутрішні канали повітряного потоку з низькою турбулентністю запобігають пульсаціям тиску, які створюють непостійний рух приводу, зменшуючи відходи від зсуву компонентів під час високошвидкісних виробничих циклів поверхневого монтажу.
Додаткові основні сектори розгортання включають машини для виробництва текстилю, допоміжне обладнання для лиття пластику під тиском, лінії пакування фармацевтичних засобів, роботизовані системи для палетування логістики, пневматичне штампування металу та станції автоматизованої обробки вікон/дверей. Кожна вертикаль коригує специфікації основного блоку відповідно до максимальної потреби в потоці повітря, заданого значення робочого тиску, концентрації вологи в навколишньому середовищі та допустимих порогів забруднення частинками для стандартів контролю якості готової продукції.
Централізовані головні повітряні колектори зазвичай розгортають великі блоки розміром 4000 або 5000 прямо за потоком від вихідних отворів первинного повітряного компресора для виконання основного масового кондиціонування повітря для всієї заводської мережі розподілу стисненого повітря. Варіанти меншого розміру рами 1000 і 2000 встановлюються безпосередньо на окремі автономні шафи керування машиною для забезпечення вторинного локалізованого регулювання тиску та фільтрації для обладнання з унікальними вимогами до точності роботи окремо від основних заводських параметрів тиску подачі повітря.
Групи інженерів підприємства стандартизують уніфіковані модульні потрійні вузли, щоб спростити управління запасами запасних частин. Змінні картриджі фільтра, вузли діафрагми регулятора та вставки форсунок мастила підходять для відповідних варіантів розміру рами, усуваючи вимогу зберігати різні набори запасних компонентів для роздільного фільтра, регулятора та обладнання мастила від багатьох окремих виробників. Ця стандартизована сумісність компонентів оптимізує організацію складу запасних частин і скорочує затримки під час термінових робіт з технічного обслуговування на місці.
Повна стандартна матриця технічних параметрів для типорозмірів серії AC
П’ять різних класифікацій розмірів корпусу охоплюють весь спектр промислових вимог до розмірів потоку стисненого повітря та трубопроводів, починаючи від компактних різьбових мікровузлів M5 для невеликої точної робототехніки до великих варіантів 1-дюймового порту для заводських головних станцій обробки повітряного колектора. Кожен розмір рами має фіксовані межі розмірів, максимальну пропускну здатність, робочі вікна тиску та правила сумісності взаємозамінних аксесуарів, на які групи інженерів посилаються на етапах проектування компонування пневматичної системи.
| Рамна модель серії AC | Специфікація потоку стандартного порту | Максимально допустимий робочий тиск | Діапазон регулювання тиску | Захисна кришка чаші фільтра включена |
|---|---|---|---|---|
| AC1000 | М5 × 0,8 | 1,0 МПа | 0,05 – 0,7 МПа | немає |
| AC2000 | PT 1/4 | 1,0 МПа | 0,05 – 0,85 МПа | немає |
| AC3000 | PT 3/8 | 1,0 МПа | 0,05 – 0,85 МПа | так |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 МПа | 0,05 – 0,85 МПа | так |
| AC5000 | PT 1 | 1,0 МПа | 0,05 – 0,85 МПа | так |
Універсальні контрольні показники фіксованої механічної продуктивності застосовуються до всіх варіантів розміру рами, незалежно від різниці в розмірах портів, встановлюючи узгоджені мінімальні робочі стандарти для всієї лінійки продуктів серії:
- Рейтинг випробувального тиску: 1,5 МПа для перевірки цілісності конструкції під час перевірки якості виробництва
- Дозволений діапазон робочих температур навколишнього середовища та рідини зі стисненим повітрям: від 5°C до 60°C без погіршення продуктивності компонентів
- Рейтинг точності фільтрації стандартного фільтруючого середовища: рівномірна ефективність захоплення частинок розміром 5 мкм у всіх модулях фільтра AF
- Визначений клас сумісної мастильної рідини: промислове турбінне масло ISO VG32 для стабільного розпилення та протизносних характеристик
- Матеріал конструкції основи чаші: прозорий ударостійкий полікарбонат з друкованими позначками індикатора рівня рідини
Настроювані коди суфіксів замовлення дозволяють налаштовувати специфікації для конкретних умов експлуатації. Модифікатори кінцевого коду визначають тип дренажного механізму, орієнтацію кріплення інтегрованого манометра та додаткові додаткові аксесуари, включаючи монтажні кронштейни, насадки для контролю потоку та захисні кожухи чаші проти зіткнення. Стандартизована структура замовлення спрощує міжрегіональні закупівлі компонентів і забезпечує послідовне узгодження специфікацій замінних одиниць для ідентичного обладнання виробничої лінії, встановленого на кількох заводах, що знаходяться під керуванням того самого виробничого підприємства.
Розмірні креслення компонування, опубліковані для кожного розміру рами, надають точні розміри горизонтальної та вертикальної монтажної площі для підтримки планування простору шафи керування та структурного проектування рами машини на етапах підготовки до виробництва. Детальні допуски на осьові та радіальні розміри усувають конфлікти підгонки під час модернізації існуючих виробничих ліній оновленим обладнанням для підготовки повітря, уникаючи дорогих налаштувань механічної обробки на місці для пристосування невідповідної геометрії монтажу між застарілими компонентами розділеної обробки повітря та новими інтегрованими потрійними вузлами.
Покрокова інструкція стандартного встановлення та калібрування тиску
Неправильна збірка, зворотна орієнтація повітряного потоку та неправильно відкалібровані параметри тиску є одними з трьох головних причин передчасного виходу з ладу блоку підготовки повітря та пошкодження наступного пневматичного обладнання. Дотримання стандартизованого контрольного списку послідовної інсталяції усуває людську помилку, якої можна уникнути, під час початкового встановлення та введення в експлуатацію, зберігаючи повний функціональний термін служби інтегрованого потрійного вузла та всього підключеного пневматичного обладнання.
Усі процедури встановлення повинні починатися з повного скидання тиску заводської магістралі подачі стисненого повітря, щоб виключити ризик раптового викиду повітря під високим тиском під час монтажу компонентів і підключення. Технічні спеціалісти повинні підтвердити відключення компресорної системи та видалення залишкового тиску з трубопроводу перед складанням блоку обробки, прикріпленням трубної різьби та монтажем манометра.
- 1. Рівномірно оберніть PTFE ущільнювальну стрічку навколо зовнішніх трубних різьбових фітингів перед тим, як загвинчувати вхідні/вихідні з’єднувачі в отвори корпусу клапана, щоб усунути витік повітря в різьбових з’єднаннях; уникайте надмірного затягування різьбових з'єднань чаші з полікарбонату, щоб запобігти розтріскуванню матеріалу, стресовим руйнуванням
- 2. Перевірте стрілки маркування напряму потоку, надруковані на верхній поверхні вбудованої алюмінієвої рами; стиснене повітря має входити в лівий порт фільтра AF і виходити з правого порту мастила AL, зворотне встановлення порушує послідовну фільтрацію та забруднює внутрішні компоненти регулятора залишками масляного туману
- 3. Закріпіть L-подібний металевий монтажний кронштейн на вертикальній плоскій рамі машини або поверхні панелі шафи за допомогою міцних кріплень, забезпечуючи відсутність бокового механічного люфту, який передає вібрацію на корпус пристрою під час циклів роботи обладнання
- 4. Приєднайте відкалібрований манометр до спеціального порту манометра на центральному модулі регулятора, затягуючи фітинги манометра лише рукою, щоб уникнути пошкодження внутрішніх діафрагм датчика тиску манометра
- 5. Відновіть подачу невеликого об’єму стисненого повітря до агрегату, підніміть ручку центрального регулятора вгору, щоб активувати функцію налаштування тиску; обертайте за годинниковою стрілкою, щоб збільшити вихідний тиск, і проти годинникової стрілки, щоб зменшити тиск подачі, доки цільове значення не зареєструється на циферблаті аналогового манометра
- 6. Коли потрібне значення робочого тиску стабілізується, натисніть регулювальну ручку повністю вниз, щоб задіяти внутрішній самоблокуючий зубчастий механізм і назавжди захистити калібровані налаштування тиску від дрейфу, спричиненого вібрацією
- 7. Відкрутіть кріплення верхнього отвору для заливки мастила за допомогою стандартного шестигранного інструменту, залийте спеціалізовану турбінну оливу ISO VG32 у внутрішній резервуар, не перевищуючи надруковану лінію індикатора максимального рівня рідини на прозорих стінках чаші, знову затягніть кріплення отвору для мастила, щоб запобігти витоку повітря
- 8. Гвинт регулювання швидкості капання масляного туману з мастила: обертання за годинниковою стрілкою збільшує об’єм розпилення масла для багатоприводних станцій із високим споживанням повітря, обертання проти годинникової стрілки зменшує вихід туману для точного робототехнічного обладнання з низьким потоком, чутливого до надлишкового забруднення масляними парами
Перевірка введення в експлуатацію після інсталяції вимагає безперервної 30-хвилинної роботи повної подачі повітря в умовах пікового навантаження обладнання, щоб підтвердити стабільність утримання тиску та постійний вихід розпилення масляного туману. Техніки візуально перевіряють усі різьбові з’єднання, чашеві з’єднання та модульні з’єднувальні шви на наявність ознак мікровитоку повітря за допомогою розчину для тестування мильних бульбашок, нанесеного на всі сполучені поверхні. Будь-яке виявлене просочування повітря потребує розбирання, повторного застосування ущільнювальної стрічки з PTFE та повторного затягування з контрольованим крутним моментом, щоб усунути витік з’єднання, перш ніж повна робота виробничої лінії відновиться.
Для установок основного колектора в масштабі підприємства з вузлами AC4000 і AC5000 великого розміру рами рекомендуються додаткові віброізоляційні гумові монтажні прокладки під монтажними поверхнями металевих L-кронштейнів для пом’якшення передачі вібрації компресора великого об’єму в корпус блоку підготовки повітря. Віброізоляція мінімізує тривалу втомну напругу на внутрішніх діафрагмах регулятора та різьбових з’єднаннях чаші фільтра, подовжуючи загальний інтервал обслуговування між повними капітальними ремонтами агрегату.
Порівняльний аналіз ефективності проти компонентів підготовки повітря
Багато інженерів-проектувальників пневматичних систем зважують дві різні архітектури обладнання для кондиціонування повітря під час початкового планування компонування проекту: повністю інтегровані потрійні модульні вузли або три автономні окремі блоки фільтра, регулятора та мастила, з’єднані через проміжні фітинги труб. Кожна конфігурація передбачає унікальні операційні компроміси, пов’язані зі складністю установки, займаним простором, ризиком витоку, доступністю технічного обслуговування та стабільною довгостроковою продуктивністю кондиціонування.
| Вимір оцінки ефективності | Інтегрована потрійна модульна збірка | Окремий дискретний фільтр/регулятор/змащувальне обладнання |
|---|---|---|
| Загальна кількість балів ризику витоку з трубопроводу | Мінімум внутрішніх блокувальних з'єднань; лише два зовнішні вхідні/вихідні різьбові з’єднання піддаються витоку | Кілька проміжних перехідних трубних фітингів між трьома окремими блоками, різко збільшуючи загальну ймовірність витоку повітря |
| Вимоги до площі установки | Компактна уніфікована рамна конструкція зменшує зайнятість вертикальних і горизонтальних панелей у середньому на 40%. | Три незалежні корпуси блоку потребують збільшеної площі монтажної поверхні з роздільними проміжками для індивідуального доступу для обслуговування чаші |
| Наскрізний вузол перепаду тиску | Плавні безперервні внутрішні канали потоку обмежують додаткові втрати тиску в повному діапазоні номінального потоку | Багатоспрямовані трубні колінчасті фітинги створюють кумулятивний опір потоку та підвищений перепад тиску в системі під час пікової пропускної здатності повітря |
| Доступність централізованого обслуговування | Усі три робочі чаші вирівняні в одній вертикальній площині для одночасного візуального огляду та заміни компонентів | Розпорошене розташування блоків вимагає окремого фізичного доступу до трьох різних місць монтажу для виконання планових завдань перевірки |
| Ризик дрейфу тиску, викликаного вібрацією | Єдина жорстка алюмінієва рама виключає відносне переміщення компонентів між модулями регулятора та фільтра | Незалежний монтаж блоку дозволяє незначне позиційне зміщення в умовах тривалої вібрації майстерні, поступово змінюючи калібровані задані значення тиску |
| Стандартизація запасів запасних частин | Уніфіковані запасні компоненти для картриджа, діафрагми та сопла, сумісні з відповідними варіантами розміру рами з однієї серії продуктів | Окреме обладнання з окремих лінійок продуктів вимагає зберігання кількох унікальних номерів запасних компонентів із обмеженою перехресною сумісністю |
Окреме дискретне обладнання для кондиціонування повітря іноді знаходить обмежене розгортання в спеціалізованих промислових системах трубопроводів із надвисоким потоком, де індивідуальні відстані між етапами фільтрації, регулювання тиску та змащення стають обов’язковими для унікальних обмежень процесу. Для понад дев’яноста відсотків стандартних автоматизованих установок складання, пакування, транспортування матеріалів і точних робототехнічних пневматичних установок інтегровані модульні потрійні вузли забезпечують чудову збалансовану продуктивність за всіма виміряними критеріями оцінки, перерахованими в матриці порівняння вище.
Довгострокові експлуатаційні дані, зібрані під час багаторічного розгортання виробничих ліній, підтверджують, що інтегровані модульні потрійні блоки скорочують загальну кількість робочих годин планового технічного обслуговування приблизно на тридцять відсотків щорічно порівняно з еквівалентними налаштуваннями розділених компонентів. Консолідована перевірка та доступ до заміни компонентів усуває неодноразові поїздки техніків між розкиданими окремими місцями монтажу апаратного забезпечення, що спрощує щоденні передзмінні раунди перевірки безпеки та продуктивності обладнання, які проводяться групами технічного обслуговування об’єктів.
Тип SMC AC FRL Unitпосилює ці притаманні переваги модульної збірки завдяки вдосконаленій механічній обробці каналів внутрішнього потоку, посиленій рамній конструкції та стандартизованій архітектурі взаємозамінних запасних компонентів, недоступних для загальних несерійних модульних вузлів обробки повітря, що постачаються конкуруючими виробниками компонентів.
Структурований плановий графік технічного обслуговування та правила заміни компонентів
Послідовне заплановане профілактичне технічне обслуговування безпосередньо подовжує функціональний термін служби вузлів підготовки повітря та запобігає незапланованим вихідним з ладу пневматичним обладнанням, викликаним погіршенням якості фільтруючого матеріалу, виснаженими резервуарами мастила або зношеними внутрішніми ущільнювальними компонентами регулятора. Встановлення фіксованих інтервалів перевірок і обслуговування, узгоджених з годинами роботи обладнання, створює передбачувані робочі процеси технічного обслуговування для технічного персоналу закладу, усуваючи сценарії реактивного аварійного ремонту, спричинені неврахованим погіршенням апаратного забезпечення кондиціонування повітря.
Щоденні завдання візуального огляду перед зміною
Огляньте прозору чашу фільтра на наявність накопиченого конденсату; виконайте процедуру ручного зливу, якщо рідина досягне половини загального об’єму чаші. Перевірте рівень оливи в мастильному резервуарі та долийте турбінну оливу ISO VG32 до того, як рівень опуститься нижче мінімальної позначки індикатора. Переконайтеся, що показання циферблата манометра відповідають відкаліброваним цільовим робочим заданим значенням, переконавшись, що ручка блокування залишається повністю натиснутою, щоб запобігти дрейфу тиску, спричиненому вібрацією.
Щомісячний повний функціональний цикл обслуговування
Повністю скиньте тиск у вузлі, вийміть чашу фільтра та вийміть мідний картридж фільтра для зворотного промивання стисненим повітрям, щоб очистити накопичення твердих часток. Перевірте всі різьбові прокладки чаші на наявність затвердінь, тріщин або незначних слідів просочування масла/води; замініть пошкоджені еластомерні ущільнювачі, щоб усунути ризик протікання з’єднань. Відрегулюйте швидкість крапель оливного туману з мастила відповідно до оновлених вимог щодо максимального споживання повітря обладнанням після щомісячних оглядів продуктивності.
Щоквартальні процедури глибокого ремонту
Повністю розберіть модуль регулятора, щоб перевірити внутрішню балансувальну діафрагму на наявність розтягувань, мікророзривів або пошкоджень поверхні від стирання частинками. Очистіть вузол розпилювальної форсунки мастила для видалення затверділого залишку масла, який обмежує постійний потік туману. Перевірте всі шви модульного блокування на наявність витоку повітря за допомогою розчину для тестування мильними бульбашками, повторно затягнувши ослаблені кріплення та замінивши зношені блокувальні ущільнювальні кільця, якщо потрібно.
- Негайна обов’язкова заміна картриджа фільтра: фільтруючий матеріал сильно знебарвлюється через стійке забруднення твердими частинками або зворотна промивка не дозволяє відновити постійну пропускну здатність повітря
- Повна заміна діафрагми регулятора в зборі: видимі стрибки коливань тиску під час стабільних циклів навантаження обладнання вказують на втому внутрішньої діафрагми та розтягнення матеріалу
- Заміна компонента форсунки мастила: після ретельного очищення внутрішніх каналів форсунки розчинником зберігається нерівномірне розпилення масляного туману.
- Повна заміна чаші: полікарбонатний корпус утворює мікротріщини на поверхні або постійне помутніння, що перешкоджає візуальному контролю рівня чистої рідини
Усі роботи з розбирання та заміни компонентів повинні суворо відповідати протоколам безпеки скидання тиску, щоб уникнути раптового викиду повітря під високим тиском під час видалення чаші та обслуговування внутрішнього модуля. Спеціалісти з технічного обслуговування повинні носити стандартні засоби захисту очей під час усіх процедур очищення картриджа фільтра, заправки масла та розбирання внутрішнього регулятора, щоб запобігти контакту із забрудненим конденсатом або залишками мастильної рідини.
Об’єкти, що працюють у сильно запиленому металообробному середовищі або промисловому середовищі з переробки мінеральної сировини, повинні прискорити всі заплановані інтервали технічного обслуговування на п’ятдесят відсотків, оскільки підвищені концентрації твердих часток у повітрі прискорюють засмічення фільтруючого середовища та швидкість абразивного зносу внутрішніх компонентів, що значно перевищує стандартні базові рівні забруднення майстерні.
Вирішення поширених технічних питань для інженерів-пневматиків
1. Що означає префікс назви продукту AC у системі класифікації потрійного складання серії?
Позначення AC поєднує абревіатури для трьох інтегрованих функціональних підвузлів, які утворюють повний потрійний блок кондиціонування повітря: AF позначає повітряний фільтр, AR позначає повітряний регулятор, а AL позначає повітряний лубрикатор. Уніфікований ярлик AC означає попередньо зібрану на заводі комбінацію всіх трьох основних модулів підготовки повітря в одній монтажній рамі, що відрізняє цю лінійку продуктів від окремого апаратного забезпечення окремих компонентів AF, AR або AL без вбудованих модульних з’єднувальних рам.
2. Яку стандартизовану послідовність підключення трубопроводу подачі стисненого повітря слід застосувати для цієї потрійної збірки?
Універсальний рекомендований у промисловості з’єднувальний шлях потоку слідує головній лінії подачі компресора → вхідний порт потрійного блоку змінного струму → колектори електромагнітних клапанів, приводи циліндрів і станції пневматичних інструментів. Повітря має проходити послідовно через фільтр, регулятор, а потім мастило у встановленому порядку; реверсування вхідних і вихідних отворів призводить до необоротного забруднення внутрішніх балансувальних діафрагм регулятора нефільтрованими твердими частинками та залишками туману мастила, що потрапили в камери фільтруючого середовища.
3. Які робочі відмінності відрізняють конфігурації ручної, диференціального тиску та повністю автоматичної конфігурації зливної чаші?
Зливні чаші для ручного зливу покладаються на заплановану фізичну активацію оператора для скидання накопиченого конденсату, що підходить для приміщень із низькою вологістю з прогнозованими вікнами відключення для щоденного технічного обслуговування. Варіанти дренажу з диференціальним тиском автоматично видаляють накопичену рідину щоразу, коли різниця тиску між вхідним і вихідним отворами фільтра перетинає задані порогові значення, функціонуючи лише тоді, коли безперервний потік повітря проходить через вузол. Повністю поплавкові автоматичні дренажні системи активують скидання конденсату виключно на основі висоти рідини всередині резервуарів фільтра, надійно працюючи під час тривалих безлюдних 24-годинних виробничих змін незалежно від змінних коливань пропускної здатності повітряного потоку.
4. Чи можна безпечно використовувати альтернативні мастильні рідини, відмінні від ISO VG32, у вбудованому модулі мастила?
Несхвалені класи в’язкості мастила або непромислові мастильні склади порушують постійне розпилення мікротуману всередині вузла мастила AL, що призводить до нерівномірного покриття внутрішніх поверхонь ковзання приводу або залишкового накопичення густого мастила, що закупорює вузькі канали потоку в нижніх компонентах золотника клапана. Тільки турбінне пневматичне мастило ISO VG32 підтримує відкалібровану продуктивність розпилення, яка відповідає геометрії розмірів внутрішньої форсунки, розробленій у серійних модулях мастила, усуваючи ризик передчасного заклинювання клапана або непостійного руху циліндра.
5. Як інженери можуть визначити правильний розмір рами серії AC для проектів компонування нових пневматичних систем?
Розрахунок вибору розміру рами базується на двох основних основних змінних: загальний піковий одночасний об’єм споживання повітря всіма пневматичними приводами, підключеними внизу, і номінальний діаметр різьби трубопроводу стисненого повітря в існуючій розподільчій мережі об’єкта. Підбір розміру різьби порту відповідно до попередньо встановленого магістрального трубопроводу усуває потребу в нестандартних перехідних фітингах, а вибір розміру рами з номінальною пропускною здатністю, що перевищує максимальну одночасну потребу в повітрі, запобігає надмірному падінню тиску та непослідовному руху приводу під час робочих циклів виробництва з повним навантаженням.
6. Чи підтримує потрійний вузол установку в перевернутому або горизонтальному положенні?
Zhejiang Ouleikai Pneumatic Co., Ltd.поставляє стандартизовані модульні вузли підготовки повітря, розроблені для вирішення проблем нестабільності якості стисненого повітря в глобальних вертикалях промислової автоматизації, з повною технічною документацією та ресурсами креслення розмірів, доступними для всіх типорозмірів серії AC.


